亚纳米级表面粗糙度:超精密光学加工的极限在哪里?
作者:
更新时间:2026-08-28
点击数:
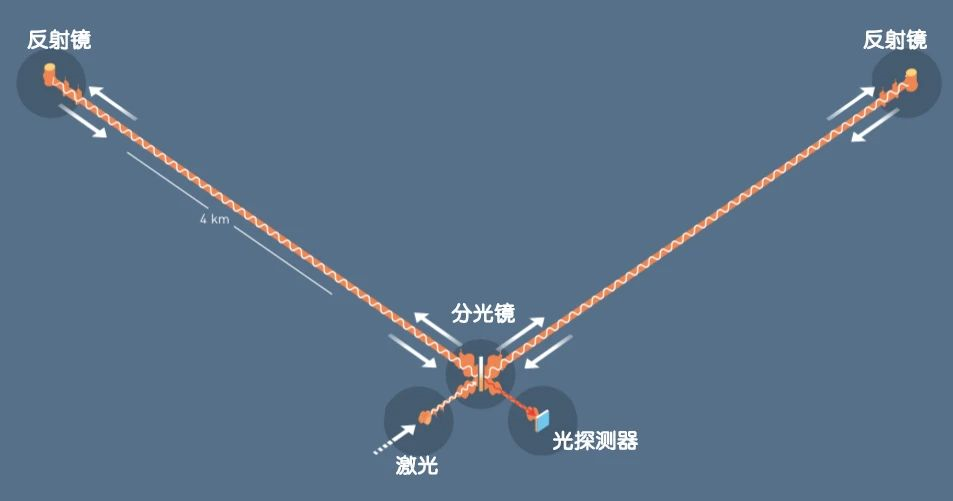
一、先说结论:极限不在机床,在四个"隐形杀手"
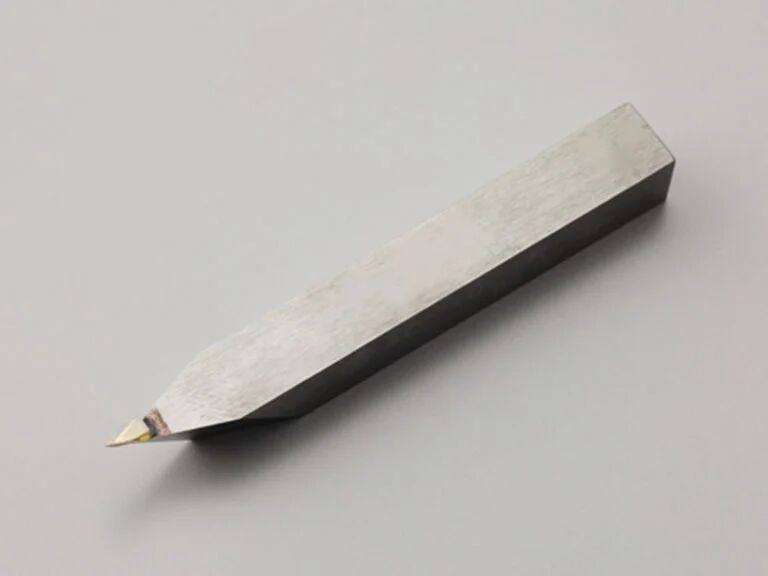
1. 刀具:锋利是有物理上限的
2. 振动:纳米级抖动,就是灾难
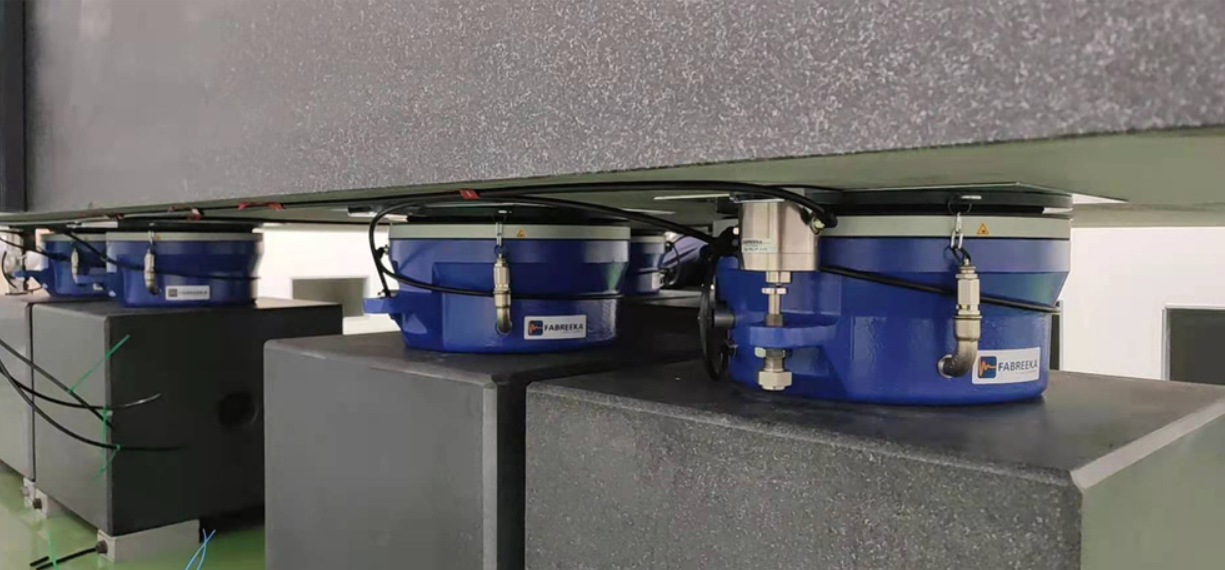
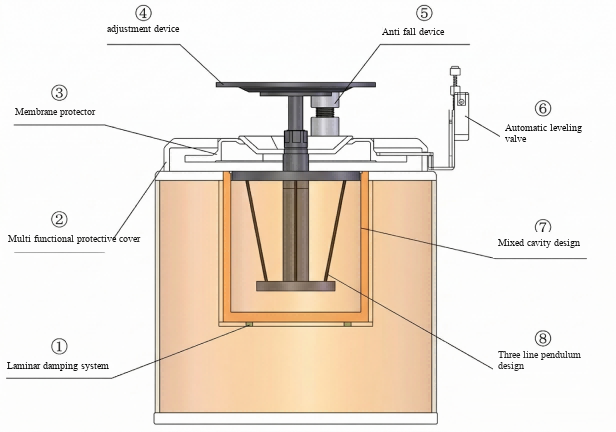
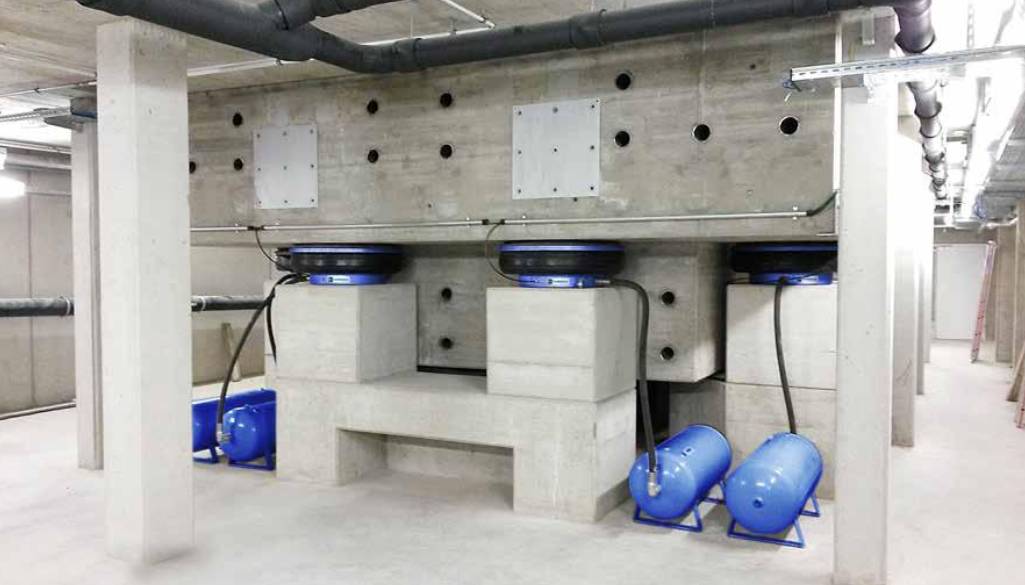
3. 环境温度:0.01℃的波动都不行
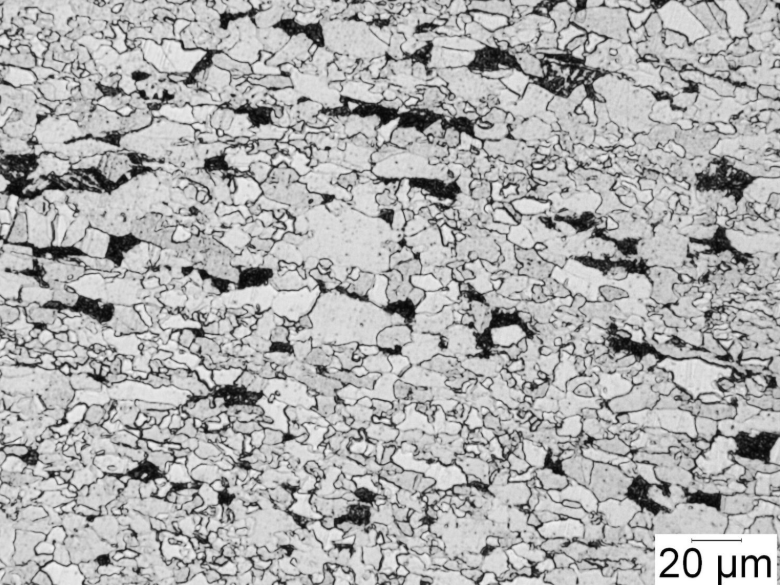
4. 材料微观结构:最容易被忽略的天花板
二、三大工艺对决:谁最接近极限,代价是什么?
SPDT 单点金刚石车削
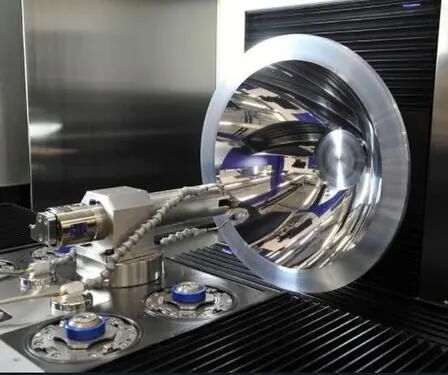
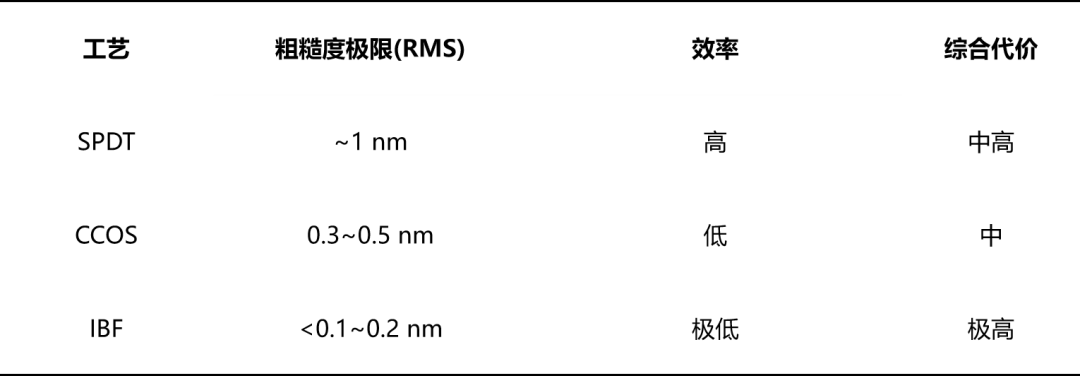
原理:金刚石车刀,超精密车床直接车出光学面 粗糙度极限:有色金属 Ra 1~5 nm;脆性材料延性域切削可到 1 nm 左右 杀手锏:效率高、面形好、能做非球面 命门:铁基材料会让金刚石刀具快速磨损(催化石墨化);晶界浮雕绕不开 代价:单台设备数百万起步,刀具是一次性投入的重头
CCOS 计算机控制小磨头抛光
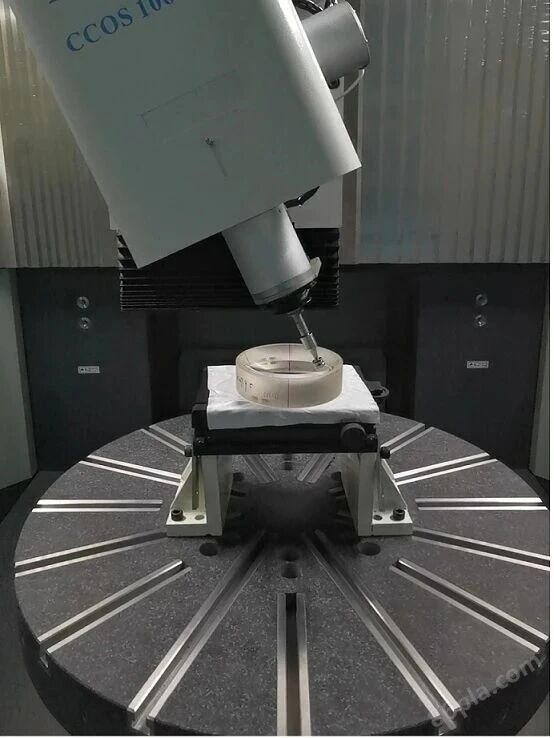
原理:小磨头按计算机算出的驻留时间逐点抛修,Preston 方程驱动 粗糙度极限:熔石英可达 RMS 0.3~0.5 nm 杀手锏:能修大口径、高深宽比非球面,面形收敛可控 命门:抛光颗粒嵌入、边缘效应、中频误差(MSF),周期以天计 代价:慢。迭代"检测—修磨—再检测",一块镜子磨几个月很正常
IBF 离子束抛光
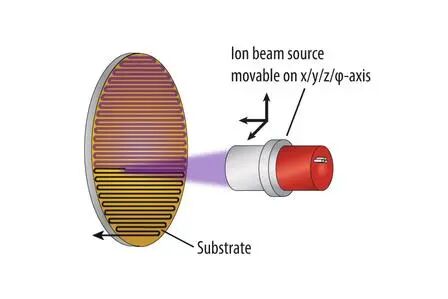
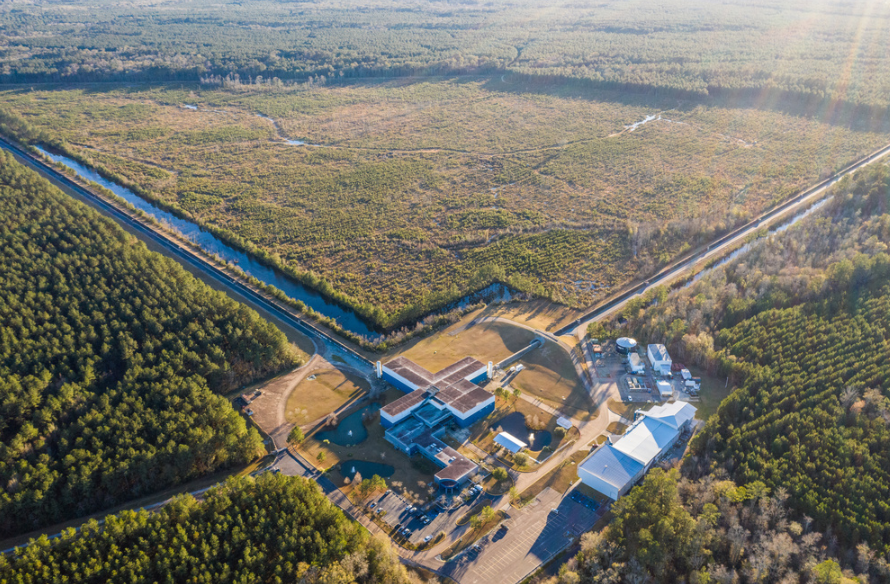
原理:真空中离子束溅射剥离原子,非接触式"原子级铣削" 粗糙度极限:熔石英 RMS 可低于 0.1~0.2 nm——LIGO、EUV 光刻机镜头级别 杀手锏:零接触应力、不引入亚表面损伤、修中频误差一绝 命门:去除速率极低,只做"最后一公里";设备真空系统昂贵;某些晶体材料反而会被打糙 代价:真金白银,设备千万级,工时按小时烧钱
三、极限的尽头:原子排着队等你
新材料:非晶、单晶、超光滑薄膜 新能量场:等离子体辅助、激光辅助抛光 新控制:原子级在线检测,闭环到原子层级
最后做个小总结
—光学产业深度观察 · 欢迎转发与交流—
点赞+关注,快乐学习不迷路
每天进步一点点,悄悄惊艳所有人,追光的人,终将光芒万丈
技术交流、资源对接、商务推广,联系小编帮你搞定,一个一心为中国光学行业发展做一点点贡献的有情怀的小编:
: